Лазерный маркиратор и лазерный гравер: в чем разница и что выбрать для металла
5 сентября 2026 7:35
// Технологии

Лазерные технологии применяются для нанесения на металл надписей, логотипов, серийных номеров, QR-кодов, Data Matrix и изображений. При выборе оборудования часто возникает вопрос: чем отличается лазерный маркиратор от лазерного гравера и какой вариант лучше подойдет для конкретной задачи.
Термины действительно близки. Более того, одно и то же оборудование в зависимости от настроек может выполнять как маркировку, так и гравировку. Однако между этими процессами есть существенная разница - прежде всего в глубине воздействия на материал, скорости обработки и назначении результата.
Разберем, чем отличаются лазерные маркеры и граверы, какой лазерный гравер по металлу выбрать для разных задач и когда вместо глубокой гравировки рациональнее использовать лазерный маркиратор по металлу.
При классической гравировке часть материала удаляется. В результате на поверхности появляется углубленный рельеф. Его глубина зависит от мощности лазерного источника, свойств материала, скорости перемещения луча, частоты импульсов и количества проходов.
Гравировка лазерным гравером применяется для нанесения логотипов, надписей, шкал, обозначений, рисунков и другой информации, которая должна сохраняться на изделии длительное время. В зависимости от задачи гравировка может быть едва заметной по глубине или достаточно выраженной.
Само понятие «лазерный гравер» достаточно широкое. Под этим названием продается оборудование с разными типами лазерных источников: диодными, CO2- и волоконными. Они работают на разных длинах волн и по-разному взаимодействуют с материалами.
Поэтому выбирать оборудование только по слову «гравер» неправильно. Компактная установка, предназначенная в основном для дерева или некоторых пластиков, и промышленная система для обработки металлических деталей могут относиться к совершенно разным классам оборудования.
Если требуется именно лазерный гравер по металлу, одним из основных решений становится оборудование с волоконным лазерным источником. Такой лазер хорошо подходит для работы со сталью, нержавеющей сталью, алюминием, латунью и многими другими металлами и сплавами.
При выборе лазерного гравера по металлу особенно важно учитывать тип источника. Оборудование, хорошо работающее с деревом, акрилом или другими неметаллическими материалами, не обязательно будет столь же эффективно при обработке металлических изделий.
Для обработки металлов широко применяются волоконные системы с длиной волны около 1064 нм. Лазерный луч фокусируется в небольшой точке и перемещается по заданной траектории при помощи высокоскоростной сканирующей системы. Благодаря этому изображение формируется быстро и с высокой точностью.
В зависимости от параметров обработки волоконный лазер может изменять внешний вид поверхностного слоя, создавать контрастную маркировку или удалять определенное количество материала. Поэтому четкой технической границы между маркировкой и неглубокой гравировкой во многих случаях нет.
Современный лазерный маркер по металлу фактически является достаточно универсальным инструментом. На одном оборудовании можно наносить текст и коды, выполнять контурные изображения, логотипы и при подходящих настройках создавать углубление в поверхности металла.
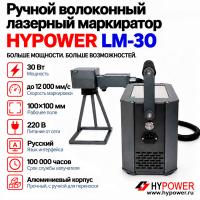
В каталоге HYPOWER представлены лазерные маркираторы с волоконными источниками, предназначенные для работы с металлическими деталями, изделиями, корпусами, инструментом, шильдами и другой промышленной продукцией.

При маркировке обычно требуется сформировать четкое и хорошо читаемое изображение без необходимости значительно углубляться в материал. Основная задача - идентификация детали или нанесение технической информации.
При гравировке материал удаляется более заметно, а надпись или изображение получают выраженный рельеф. Для достижения необходимой глубины один и тот же участок может обрабатываться лазером несколько раз.
Например, если необходимо наносить индивидуальный номер на несколько тысяч деталей, глубокое удаление металла обычно не требуется. Гораздо важнее скорость работы, повторяемость результата и стабильная читаемость символов. Это типичная задача лазерного маркиратора.
Если же надпись должна иметь заметную глубину или сохраняться после последующей обработки поверхности, может потребоваться режим гравировки. Для достижения нужного результата лазер выполняет несколько проходов по одному и тому же контуру.
Поэтому, решая, какой лазерный гравер выбрать, сначала стоит определить требуемый результат: достаточно ли контрастной маркировки или необходимо физическое углубление в поверхности металла.
Именно поэтому в промышленной сфере понятия «маркиратор» и «гравер» нередко пересекаются. Один и тот же волоконный лазерный маркер может выполнять обе операции, если его характеристики и диапазон настроек соответствуют поставленной задаче.
Высокая плотность энергии в небольшой точке позволяет получать тонкие линии, четкие контуры, небольшие символы и двумерные коды. Благодаря этому волоконная технология подходит как для обычной промышленной маркировки, так и для гравировки металла.
CO2- и диодные лазеры также широко распространены, однако их типичные области применения отличаются.
Если основная задача связана именно с металлическими изделиями, волоконный источник в большинстве промышленных случаев является наиболее универсальным решением. Он обеспечивает высокую скорость сканирования, позволяет наносить мелкие элементы и не требует механического контакта с поверхностью.
При этом важно учитывать не только мощность, но и тип материала, характеристики лазерного источника, размер рабочего поля, параметры сканирующей системы и требования к конечному результату.
 Волоконный лазерный маркиратор по металлу особенно удобен там, где необходимо регулярно наносить изменяемую информацию. Это одна из основных причин широкого применения такого оборудования в промышленности.
Типичный пример - серийное производство деталей, каждая из которых должна получить индивидуальный номер или код. Лазер позволяет автоматически изменять содержимое маркировки от одного изделия к другому без изготовления новой механической оснастки.
На металлические поверхности можно наносить:
Особенно заметно это преимущество при работе с мелкими и средними сериями, когда номенклатура продукции регулярно меняется. Сегодня необходимо нанести один артикул, завтра другой, а затем добавить индивидуальный QR-код или серийный номер.
В таких условиях лазерные маркеры и граверы на базе волоконного источника позволяют значительно сократить время переналадки.
В стационарной системе деталь устанавливается в рабочую зону под объективом маркирующей головки. Такой подход удобен при обработке небольших и средних изделий, особенно если они имеют одинаковую форму и подаются оператором последовательно.
Однако далеко не каждую деталь удобно перемещать. Крупный корпус оборудования, металлоконструкция, труба большого диаметра, тяжелая деталь или уже смонтированный узел могут быть значительно больше самого маркировочного оборудования.
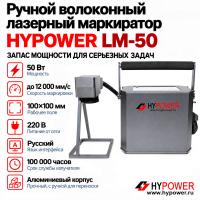
Для таких задач используются ручные лазерные маркираторы. Оператор перемещает не изделие, а маркирующую головку и устанавливает ее непосредственно в необходимой зоне.
Это удобно при нанесении маркировки на крупногабаритные конструкции, готовые изделия, оборудование на месте эксплуатации и детали, перемещение которых занимает больше времени, чем сама операция маркировки.
Ручное исполнение при этом не означает, что головку обязательно нужно постоянно удерживать на весу. Конструкция современных моделей может позволять устанавливать ее непосредственно на поверхность детали или закреплять на стойке для работы в стационарном режиме.
Поэтому при выборе между ручным и стационарным вариантом стоит оценивать прежде всего размеры и массу изделий, объем серии и организацию рабочего места.
Необходимо учитывать материал, требуемую производительность, глубину воздействия, размер изображения и характер самой маркировки. Для большинства типовых задач по металлу диапазон 20-50 Вт позволяет подобрать оборудование под конкретные условия работы.
Если требуется в основном наносить номера, логотипы и двумерные коды, увеличение мощности само по себе может не дать заметного улучшения качества. Для таких задач особенно важно правильно настроить сочетание мощности, скорости сканирования, частоты импульсов, количества проходов и фокусировки.
При необходимости повысить производительность или добиться более выраженного воздействия на материал дополнительный запас мощности становится полезным.
Именно поэтому вопрос «20, 30 или 50 Вт» следует рассматривать вместе с реальными изделиями, которые предстоит обрабатывать. Для серийной маркировки небольших символов требования будут одними, а для интенсивной гравировки металла - другими.
Если требуется наносить серийные номера, QR-коды, Data Matrix, логотипы, артикулы и другую техническую информацию на металлические детали, основной операцией является маркировка. В этом случае волоконный лазерный маркиратор обеспечивает высокую скорость, повторяемость результата и возможность быстро изменять содержимое макета.
Если главная цель - получение заметно углубленного изображения или надписи, необходимо ориентироваться на возможность работы оборудования в режиме гравировки, требуемую глубину и допустимое время обработки одной детали.
Для небольших изделий и постоянного рабочего места удобно стационарное исполнение. Для крупногабаритных корпусов, труб, металлоконструкций, оборудования и уже установленных деталей практичнее использовать ручную маркирующую головку.
Важно учитывать, что понятия «лазерный маркер», «маркиратор» и «гравер» на рынке частично пересекаются. Один и тот же волоконный лазер может выполнять разные операции в зависимости от характеристик источника и выбранных настроек.
Поэтому выбирать оборудование только по формальному названию категории не стоит. Если задача связана с обработкой металла, в первую очередь необходимо определить четыре параметра: материал изделия, требуемый результат, необходимую производительность и возможность перемещения детали.
Такой подход позволяет выбирать оборудование не по названию «маркиратор» или «гравер», а по реальной технологической задаче. В конечном итоге именно она определяет необходимую мощность, способ размещения головки, скорость работы и требования к глубине обработки.
Задача → Материал → Тип обработки → Исполнение оборудования → Мощность
Что называют лазерным гравером
Лазерный гравер - это оборудование, которое воздействует сфокусированным лазерным лучом на поверхность материала и формирует изображение за счет локального удаления или изменения поверхностного слоя.При классической гравировке часть материала удаляется. В результате на поверхности появляется углубленный рельеф. Его глубина зависит от мощности лазерного источника, свойств материала, скорости перемещения луча, частоты импульсов и количества проходов.
Гравировка лазерным гравером применяется для нанесения логотипов, надписей, шкал, обозначений, рисунков и другой информации, которая должна сохраняться на изделии длительное время. В зависимости от задачи гравировка может быть едва заметной по глубине или достаточно выраженной.
Само понятие «лазерный гравер» достаточно широкое. Под этим названием продается оборудование с разными типами лазерных источников: диодными, CO2- и волоконными. Они работают на разных длинах волн и по-разному взаимодействуют с материалами.
Поэтому выбирать оборудование только по слову «гравер» неправильно. Компактная установка, предназначенная в основном для дерева или некоторых пластиков, и промышленная система для обработки металлических деталей могут относиться к совершенно разным классам оборудования.
Если требуется именно лазерный гравер по металлу, одним из основных решений становится оборудование с волоконным лазерным источником. Такой лазер хорошо подходит для работы со сталью, нержавеющей сталью, алюминием, латунью и многими другими металлами и сплавами.
При выборе лазерного гравера по металлу особенно важно учитывать тип источника. Оборудование, хорошо работающее с деревом, акрилом или другими неметаллическими материалами, не обязательно будет столь же эффективно при обработке металлических изделий.
Что такое лазерный маркиратор
Лазерный маркиратор предназначен прежде всего для быстрого нанесения постоянной и хорошо читаемой информации на поверхность изделия. На производстве это могут быть серийные номера, артикулы, логотипы, даты изготовления, технические обозначения, штрихкоды, QR-коды и Data Matrix.Для обработки металлов широко применяются волоконные системы с длиной волны около 1064 нм. Лазерный луч фокусируется в небольшой точке и перемещается по заданной траектории при помощи высокоскоростной сканирующей системы. Благодаря этому изображение формируется быстро и с высокой точностью.
В зависимости от параметров обработки волоконный лазер может изменять внешний вид поверхностного слоя, создавать контрастную маркировку или удалять определенное количество материала. Поэтому четкой технической границы между маркировкой и неглубокой гравировкой во многих случаях нет.
Современный лазерный маркер по металлу фактически является достаточно универсальным инструментом. На одном оборудовании можно наносить текст и коды, выполнять контурные изображения, логотипы и при подходящих настройках создавать углубление в поверхности металла.
В каталоге HYPOWER представлены лазерные маркираторы с волоконными источниками, предназначенные для работы с металлическими деталями, изделиями, корпусами, инструментом, шильдами и другой промышленной продукцией.
Маркировка и гравировка - в чем разница
Главное отличие заключается не столько в названии или конструкции оборудования, сколько в результате, который необходимо получить на поверхности изделия.При маркировке обычно требуется сформировать четкое и хорошо читаемое изображение без необходимости значительно углубляться в материал. Основная задача - идентификация детали или нанесение технической информации.
При гравировке материал удаляется более заметно, а надпись или изображение получают выраженный рельеф. Для достижения необходимой глубины один и тот же участок может обрабатываться лазером несколько раз.
Если же надпись должна иметь заметную глубину или сохраняться после последующей обработки поверхности, может потребоваться режим гравировки. Для достижения нужного результата лазер выполняет несколько проходов по одному и тому же контуру.
Поэтому, решая, какой лазерный гравер выбрать, сначала стоит определить требуемый результат: достаточно ли контрастной маркировки или необходимо физическое углубление в поверхности металла.
Именно поэтому в промышленной сфере понятия «маркиратор» и «гравер» нередко пересекаются. Один и тот же волоконный лазерный маркер может выполнять обе операции, если его характеристики и диапазон настроек соответствуют поставленной задаче.
i
Важно: маркиратор и гравер не всегда являются принципиально разными типами оборудования. Один и тот же волоконный лазер может выполнять поверхностную маркировку и более глубокую гравировку - результат зависит от мощности, скорости, частоты, количества проходов и других параметров обработки.
Какой лазер используется для металла
Для обработки металлических изделий одним из наиболее распространенных вариантов является волоконный лазер. Такие источники обычно работают в ближнем инфракрасном диапазоне с длиной волны около 1064 нм и эффективно взаимодействуют со многими металлами.Высокая плотность энергии в небольшой точке позволяет получать тонкие линии, четкие контуры, небольшие символы и двумерные коды. Благодаря этому волоконная технология подходит как для обычной промышленной маркировки, так и для гравировки металла.
CO2- и диодные лазеры также широко распространены, однако их типичные области применения отличаются.
При этом важно учитывать не только мощность, но и тип материала, характеристики лазерного источника, размер рабочего поля, параметры сканирующей системы и требования к конечному результату.
✓
Для маркировки металла чаще всего выбирают волоконный лазер. Он хорошо подходит для стали, нержавеющей стали, алюминия, латуни и многих других металлов, обеспечивает высокую скорость обработки и позволяет наносить мелкий текст, серийные номера, логотипы, QR-коды и Data Matrix.
!
Какой тип лазера выбрать для разных материалов?
Подробнее о различиях между Fiber 1064 нм, UV 355 нм и CO2-системами читайте в статье
«Волоконный, UV или CO2 лазерный маркиратор: какой выбрать для металла, пластика и других материалов»
.
Когда нужен волоконный лазерный маркиратор
Волоконный лазерный маркиратор по металлу особенно удобен там, где необходимо регулярно наносить изменяемую информацию. Это одна из основных причин широкого применения такого оборудования в промышленности.Типичный пример - серийное производство деталей, каждая из которых должна получить индивидуальный номер или код. Лазер позволяет автоматически изменять содержимое маркировки от одного изделия к другому без изготовления новой механической оснастки.
На металлические поверхности можно наносить:
- серийные номера;
- артикулы и обозначения;
- логотипы;
- даты изготовления;
- QR-коды;
- Data Matrix;
- штрихкоды;
- технические надписи;
- графические изображения.
Особенно заметно это преимущество при работе с мелкими и средними сериями, когда номенклатура продукции регулярно меняется. Сегодня необходимо нанести один артикул, завтра другой, а затем добавить индивидуальный QR-код или серийный номер.
В таких условиях лазерные маркеры и граверы на базе волоконного источника позволяют значительно сократить время переналадки.
Ручной или стационарный вариант
Еще один важный критерий выбора - способ размещения изделия относительно лазерной головки.В стационарной системе деталь устанавливается в рабочую зону под объективом маркирующей головки. Такой подход удобен при обработке небольших и средних изделий, особенно если они имеют одинаковую форму и подаются оператором последовательно.
Однако далеко не каждую деталь удобно перемещать. Крупный корпус оборудования, металлоконструкция, труба большого диаметра, тяжелая деталь или уже смонтированный узел могут быть значительно больше самого маркировочного оборудования.
Для таких задач используются ручные лазерные маркираторы. Оператор перемещает не изделие, а маркирующую головку и устанавливает ее непосредственно в необходимой зоне.
Это удобно при нанесении маркировки на крупногабаритные конструкции, готовые изделия, оборудование на месте эксплуатации и детали, перемещение которых занимает больше времени, чем сама операция маркировки.
Ручное исполнение при этом не означает, что головку обязательно нужно постоянно удерживать на весу. Конструкция современных моделей может позволять устанавливать ее непосредственно на поверхность детали или закреплять на стойке для работы в стационарном режиме.
Поэтому при выборе между ручным и стационарным вариантом стоит оценивать прежде всего размеры и массу изделий, объем серии и организацию рабочего места.
Какую мощность выбрать - 20, 30 или 50 Вт
При выборе лазерного оборудования мощность часто воспринимают как главный показатель. На практике более мощный источник не всегда автоматически означает более качественный результат.Необходимо учитывать материал, требуемую производительность, глубину воздействия, размер изображения и характер самой маркировки. Для большинства типовых задач по металлу диапазон 20-50 Вт позволяет подобрать оборудование под конкретные условия работы.
!
Не выбирайте лазерный маркиратор только по мощности. Модель 50 Вт не всегда будет лучше 20 или 30 Вт для конкретной задачи. Необходимо учитывать материал, требуемую скорость, глубину обработки, размер изображения и тип наносимой маркировки.
При необходимости повысить производительность или добиться более выраженного воздействия на материал дополнительный запас мощности становится полезным.
Именно поэтому вопрос «20, 30 или 50 Вт» следует рассматривать вместе с реальными изделиями, которые предстоит обрабатывать. Для серийной маркировки небольших символов требования будут одними, а для интенсивной гравировки металла - другими.
Что выбрать для производства
Если оборудование приобретается для производства и необходимо понять, какой лазерный гравер подойдет для конкретных изделий, начинать выбор правильнее с технологической задачи.Если требуется наносить серийные номера, QR-коды, Data Matrix, логотипы, артикулы и другую техническую информацию на металлические детали, основной операцией является маркировка. В этом случае волоконный лазерный маркиратор обеспечивает высокую скорость, повторяемость результата и возможность быстро изменять содержимое макета.
Если главная цель - получение заметно углубленного изображения или надписи, необходимо ориентироваться на возможность работы оборудования в режиме гравировки, требуемую глубину и допустимое время обработки одной детали.
Для небольших изделий и постоянного рабочего места удобно стационарное исполнение. Для крупногабаритных корпусов, труб, металлоконструкций, оборудования и уже установленных деталей практичнее использовать ручную маркирующую головку.
Важно учитывать, что понятия «лазерный маркер», «маркиратор» и «гравер» на рынке частично пересекаются. Один и тот же волоконный лазер может выполнять разные операции в зависимости от характеристик источника и выбранных настроек.
Поэтому выбирать оборудование только по формальному названию категории не стоит. Если задача связана с обработкой металла, в первую очередь необходимо определить четыре параметра: материал изделия, требуемый результат, необходимую производительность и возможность перемещения детали.
Такой подход позволяет выбирать оборудование не по названию «маркиратор» или «гравер», а по реальной технологической задаче. В конечном итоге именно она определяет необходимую мощность, способ размещения головки, скорость работы и требования к глубине обработки.
Главное правило выбора
Сначала определите, какой результат требуется получить на изделии: быструю контрастную маркировку или выраженную гравировку с удалением материала. После этого выбираются тип лазера, исполнение оборудования и необходимая мощность.Задача → Материал → Тип обработки → Исполнение оборудования → Мощность
Товары
-
 Быстрый просмотрВ наличии, достаточно249 361.90 руб./шт
-
 Быстрый просмотрВ наличии, достаточно268 064.50 руб./шт
-
 Быстрый просмотрУточняйте наличие391 706.62 руб./шт
- Комментарии
Загрузка комментариев...