Чем резать металл: сравнение болгарки, пилы, плазменной и лазерной резки
3 октября 2026 6:35
// Технологии
Металл можно резать ножницами, ножовкой, болгаркой, пилой, плазмой, лазером и водяной струей с абразивом. Выбор зависит от материала, формы заготовки, толщины, требований к кромке и объема работы. Инструмент, удобный для нескольких отрезков трубы, не обязательно подойдет для точного раскроя листа или изготовления серии одинаковых деталей. В этом руководстве сравним основные способы резки металла и разберем, что выбрать для листа, профильной трубы, нержавейки, алюминия и толстых заготовок.
Чем лучше резать металл: выбор под задачу
Сначала определите результат: нужно просто разделить заготовку или получить деталь, которую можно сразу использовать в сборке. Во втором случае особенно важны точность размеров, состояние кромки и повторяемость.В таблице приведены варианты для сравнения. Допустимую толщину и размеры заготовки проверяют по характеристикам конкретного оборудования и оснастки. На узком экране таблицу можно прокручивать по горизонтали.
| Задача | Какие способы рассмотреть | Что определяет выбор |
|---|---|---|
| Отрезать несколько труб, прутков или уголков | Ножовка, болгарка, отрезная или ленточная пила | Сечение заготовки, доступ к месту реза, требования к углу и необходимость зачистки |
| Сделать прямой рез на листе | Ножницы, гильотина; для подходящих задач - пила, плазма или лазер | Длина реза, толщина и прочность материала, допустимая деформация |
| Вырезать сложный контур из листа | Лазерная, плазменная или гидроабразивная резка с ЧПУ | Размер мелких элементов, точность, материал и требования к кромке |
| Вырезать небольшой контур ручным инструментом | Лобзик с подходящим полотном, высечные ножницы | Радиусы поворота, доступ инструмента, жесткость закрепления и допустимая толщина |
| Получить партию заготовок из профиля в размер | Ленточнопильный или дисковый отрезной станок | Точность упора, производительность, фиксация профиля и состояние пилы |
| Раскроить толстый лист | Плазма, газокислородная резка углеродистой стали, гидроабразив; лазер подходящей мощности | Марка металла, возможности оборудования, качество реза и припуск на обработку |
| Избежать термического воздействия на кромку | Гидроабразивная или подходящая механическая обработка | Требования к материалу, геометрии и поверхности детали |
Для нескольких простых резов рассматривают ручной инструмент, болгарку или пилу. Для прямого раскроя листа - ножницы и гильотину. Для фигурных деталей из листового металла - лазерную, плазменную или гидроабразивную резку. При выборе оборудования сравнивайте качество готовой детали и затраты на доводку, а не только скорость самого реза.
Основные способы резки металла: возможности и ограничения
1. Ножовка, ножницы и электролобзик
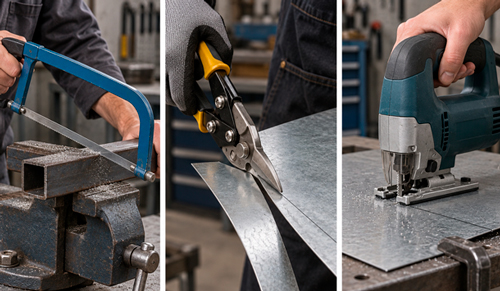 Ручная ножовка подходит для небольших работ, когда важнее доступность инструмента, чем скорость. Полотно выбирают под материал и сечение заготовки. Для длинного раскроя листа или большой партии деталей этот способ обычно слишком трудоемок.
Ножницы по металлу используют для листовых заготовок в пределах допустимой толщины. Обычные ножницы могут деформировать край, особенно при вырезании узкой полосы. Высечные ножницы удаляют небольшие участки материала и удобны для многих криволинейных резов, но оставляют полосу отхода.
Электролобзик с полотном по металлу позволяет выполнять прямые и криволинейные резы. Возможности зависят от инструмента, полотна и материала. Лист нужно поддерживать и надежно фиксировать: вибрация и изгиб заготовки ухудшают результат. Лобзик не заменяет станок с ЧПУ там, где требуется стабильная точность серии.
2. Болгарка с отрезным диском
 Болгарка, или угловая шлифовальная машина, удобна для ремонтных и монтажных работ, подрезки профиля, уголка и других доступных заготовок. Ее преимущество - мобильность. Однако ровность и угол реза сильно зависят от разметки, фиксации и навыка оператора.
Абразивная резка сопровождается искрами, пылью и нагревом. После нее может потребоваться удаление заусенцев и выравнивание торца. Для большого числа одинаковых отрезков станок с упором обычно удобнее ручной работы.
Используйте отрезной диск, разрешенный для материала и конкретной машины, с подходящими диаметром и допустимой частотой вращения. Не устанавливайте на болгарку пильные диски, предназначенные для другого оборудования, и не нагружайте боковую поверхность обычного отрезного диска.
3. Ленточная и дисковая пила по металлу
 Пилы часто выбирают для получения мерных заготовок из трубы, профиля и прутка. Жесткая фиксация и настроенный упор помогают выдерживать длину и угол, а автоматическая подача полезна при серийной работе.
Важно различать зубчатую дисковую пилу по металлу и абразивный отрезной станок: это разные процессы с разной оснасткой и характером кромки. Пильный инструмент, шаг зубьев, скорость и подачу подбирают под материал и сечение. Универсальный диск для любых металлов и станков выбирать нельзя.
При выборе пилы учитывают максимальное сечение заготовки, возможность резки под углом и удобство работы с длинным прокатом. Для длинных труб и профилей предусматривают дополнительные опоры, чтобы заготовка не провисала и не смещалась во время резки. Перед изготовлением партии полезно проверить пробный отрез: измерить длину, оценить перпендикулярность торца и наличие заусенцев, затем при необходимости скорректировать настройку станка.
4. Гильотина
 Гильотинные ножницы предназначены для прямолинейного раскроя листа. Они полезны, когда требуется получать полосы и прямоугольные заготовки без сложного контура. Предельная толщина зависит не только от станка, но и от прочности материала.
У реза возможны заусенец и деформация, особенно на узких полосах. Если кромка должна участвовать в точном сопряжении или иметь определенную шероховатость, результат оценивают отдельно и предусматривают доводку.
При выборе гильотины учитывают рабочую длину ножей, диапазон толщин и точность заднего упора. Для получения одинаковых заготовок важны надежный прижим листа и правильная настройка зазора между ножами под материал и его толщину. Изношенные режущие кромки или неподходящий зазор могут увеличивать заусенец и ухудшать качество среза, поэтому перед раскроем партии полезно выполнить пробный рез и проверить размеры и форму полученной детали.
5. Плазменная резка
 Плазма применяется для электропроводных металлов, в том числе стали, нержавейки и алюминия. Ручной плазморез подходит для ремонтных задач и раскроя, а система с ЧПУ - для контурных деталей. Возможности ручного аппарата и промышленной высокоточной установки существенно различаются.
Результат зависит от тока, скорости, высоты резака, газа и состояния расходных деталей. При неправильном режиме возможны грат, скос и ухудшение геометрии. Важны не только возможности источника питания, но и плазмотрон, управление высотой и состояние станка.
Для действующего оборудования расходные материалы для плазменной резки подбирают по установленному резаку, рабочему току и операции. Сопло и электрод другого режима могут изменить результат даже при исправном источнике.
6. Лазерная резка
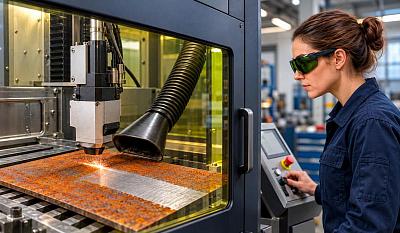
 Лазерную резку выбирают для контурного раскроя, мелких элементов и повторяемых деталей. Для промышленной обработки металлов широко применяют волоконные станки. Возможности зависят от мощности и типа источника, головки, газа, материала и состояния всей системы.
Не следует путать станок для лазерной резки металла с маломощным гравером или маркиратором. Наличие лазера само по себе не означает возможность раскроя металлического листа.
Лазер - термический способ обработки. Узкий рез не означает полного отсутствия нагрева, деформаций или заусенцев. Для стабильного результата важны фокус, скорость, газ и состояние оптики. Отдельно разобрали эти процессы в статье о сравнении плазменной и лазерной резки.
7. Газокислородная резка
 Обычная газокислородная резка применяется прежде всего для углеродистых и подходящих низколегированных сталей. Она востребована при работе с массивными заготовками, в заготовительном производстве и демонтаже. Для нержавейки и алюминия стандартный процесс не является прямой заменой плазме или лазеру.
Учитывайте тепловое воздействие, ширину реза, время подготовки и необходимость обработки кромки. Выбор между технологиями подробнее рассмотрен в статье «Выбор между плазменной и газовой резкой».
Качество газокислородного реза во многом зависит от правильного выбора мундштука, его состояния и равномерности движения резака. Мундштук подбирают под используемый горючий газ и толщину стали, а рабочие параметры устанавливают по таблицам производителя. Загрязнение или повреждение выходных каналов может нарушать форму режущей струи и ухудшать кромку, поэтому перед работой проверяют исправность и чистоту расходных деталей.
8. Гидроабразивная резка
 Металл разделяет струя воды высокого давления с абразивом. Способ полезен, когда важно избежать зоны термического влияния и работать с материалом без нагрева, характерного для плазмы и лазера.
При этом гидроабразив не гарантирует идеальную поверхность без дополнительной обработки. На результат влияют скорость, толщина, настройки и состояние режущего узла. При выборе оценивают конусность, шероховатость, время обработки и стоимость абразива.
При заказе гидроабразивного раскроя заранее укажите, какие поверхности останутся готовыми, а какие будут дополнительно обрабатываться. Для черновой заготовки и детали с высокими требованиями к кромке могут потребоваться разные режимы и время резки. Также стоит согласовать расположение точек входа струи и возможность изготовления небольших отверстий и узких перемычек: эти элементы оценивают с учетом толщины материала и возможностей конкретного станка.
Чем резать тонкий листовой металл
Для тонкого листа важно не только пройти по разметке, но и сохранить форму заготовки. Даже подходящий инструмент даст плохой результат, если лист вибрирует, прогибается или не имеет достаточной опоры.Для прямых резов рассматривают ножницы и гильотину в пределах их возможностей. При небольшой работе также возможен инструмент с подходящим полотном или диском, если допускаются последующая зачистка и соответствующая точность.
Для сложного контура сравнивают лазерную резку, высечные ножницы, лобзик и другие доступные варианты. Чем меньше элементы и выше требования к повторяемости, тем важнее управляемая траектория и устойчивый процесс.
Для окрашенного и оцинкованного листа дополнительно учитывают сохранность покрытия. Нагрев и искры могут повреждать его рядом с резом. Способ раскроя и обработку открытой кромки выбирают по рекомендациям изготовителя материала. Для металлочерепицы и профлиста нельзя автоматически переносить рекомендации для обычного стального листа.
Чем резать профильную трубу, уголок и пруток
Если требуется несколько простых отрезков с последующей подгонкой, можно рассмотреть ножовку или болгарку. Когда важны одинаковая длина, прямой торец и угол для сборки, удобнее оценивать отрезную пилу или ленточнопильный станок.При тонкостенном профиле важны надежный зажим без смятия стенок и подходящая оснастка. Для толстостенной трубы и сплошного прутка отдельно проверяют возможности инструмента по сечению и режим работы.
Трубный лазер имеет смысл рассматривать, когда кроме отрезания нужны отверстия, пазы и сложные сопряжения. Обычный листовой лазерный станок не становится трубным только потому, что имеет достаточную мощность. Для обработки трубы требуется соответствующее оснащение.
Чем резать толстый металл
Толстый лист и массивный пруток требуют разного подхода. Для прямого разделения прутка часто рассматривают пиление. Для раскроя листа по контуру сравнивают плазменную, газокислородную, лазерную и гидроабразивную технологии с учетом материала и доступного оборудования.При оценке станка различайте максимальную разделительную способность и толщину, на которой обеспечивается нужное качество. Возможность разделить лист еще не означает, что оборудование производительно изготовит серию деталей с заданной геометрией.
Отдельно проверяйте условия начала реза: вход с края и прожиг внутри листа могут иметь разные ограничения. Если после раскроя потребуется фрезерование, расточка или подготовка сварочной кромки, это учитывают в припусках и расчете стоимости.
Толщина сама по себе не определяет технологию
Для одной и той же толщины выбор меняется в зависимости от марки металла, контура, требований к кромке и объема заказа. Сравнивайте образцы и технологические возможности конкретных установок, а не только заявленные предельные значения.
Для одной и той же толщины выбор меняется в зависимости от марки металла, контура, требований к кромке и объема заказа. Сравнивайте образцы и технологические возможности конкретных установок, а не только заявленные предельные значения.
Чем резать нержавейку и алюминий
Нержавеющая сталь
Нержавейку режут механическими способами, плазмой, лазером и гидроабразивом. Выбор зависит от формы заготовки и требований к поверхности. Для декоративной детали важны следы обработки, а для сварной конструкции - состояние кромки перед соединением.Применяйте оснастку, предназначенную для нержавеющей стали, и исключайте загрязнение рабочей зоны частицами обычной стали. Нельзя считать любую внешне чистую кромку подготовленной к сварке или эксплуатации: требования к очистке определяются изделием.
При лазерной резке с азотом можно избежать окисления кромки, связанного с кислородным процессом, но итог зависит от газа и режима. Потребность в дальнейшей очистке и обработке оценивают по назначению детали.
Алюминий и его сплавы
Для профиля и прутка рассматривают пилу с предназначенной для алюминия оснасткой. Лист можно обрабатывать ножницами в допустимом диапазоне, лазером, плазмой или гидроабразивом. Материал, геометрия и требования к кромке определяют окончательный выбор.Не используйте режимы и оснастку для стали без проверки применимости к алюминию. Для лазерной обработки уточняйте допустимость конкретного сплава и толщины по документации оборудования. Для механической обработки учитывайте рекомендации по отводу стружки и смазыванию.
Как получить ровный рез и чистую кромку
Ровность, точность и чистота - разные характеристики. Рез может идти точно по линии, но иметь заусенец. Гладкая кромка может оказаться наклонной, а деталь с правильным контуром - деформированной. Поэтому заранее определите, какой результат нужен для дальнейшей работы.| Требование | Что оценивают | Что проверить |
|---|---|---|
| Рез по заданной линии | Отклонение контура и прямолинейность | Разметку, направляющие, крепление, траекторию и состояние станка |
| Правильный размер детали | Размеры и припуски после раскроя | Учет ширины реза, упоры, компенсации и контроль измерений |
| Перпендикулярная кромка | Наклон поверхности реза относительно листа | Установку инструмента или резака, режим и технические возможности процесса |
| Минимум зачистки | Заусенцы, грат и шероховатость | Оснастку, расходники, подачу, скорость и другие параметры обработки |
| Сохранение формы | Изгиб, коробление и повреждение покрытия | Закрепление, нагрев, последовательность резов и свойства заготовки |
Для плазменной резки важны комплект расходников, высота и скорость движения, ток и качество газа. Для пиления - полотно или диск, жесткость зажима и подача. Замена технологии не всегда нужна: сначала стоит проверить исправность оборудования и соответствие настройки задаче.
Три примера выбора способа резки
Следующие примеры показывают логику выбора. Это типовые ситуации, а не результаты сравнительных испытаний оборудования.1. Нужно отрезать партию профильных труб для каркаса
Если основная операция - повторяемый прямой или угловой отрез, сравните ленточную и дисковую пилу по металлу. Упор, зажим и контроль угла помогают снизить время разметки и подгонки. Болгарка остается вариантом для единичных работ, но ее удобство нужно оценивать вместе с зачисткой и контролем каждого торца.Если в тех же трубах нужны пазы, отверстия и сложные торцевые соединения, имеет смысл отдельно оценить трубный лазер: он решает более широкую задачу, чем простое отрезание в размер.
2. Нужны фигурные детали из листа для сварной конструкции
Сравните лазерную и плазменную резку по чертежу, материалу и толщине. Проверьте качество небольших отверстий, скос кромки и объем зачистки перед сваркой. Не переносите результаты одного станка на все оборудование той же технологии.Если требуется исключить термическое влияние, добавьте в сравнение гидроабразивную резку. Для точных сопрягаемых поверхностей при необходимости предусмотрите последующую механическую обработку.
3. Требуется несколько деталей для разового проекта
Сравните самостоятельную работу и заказ раскроя по чертежу. Покупка оборудования может быть неоправданной, если кроме этой партии загрузки не будет. В стоимость самостоятельного изготовления включите инструмент, расходники, подготовку, время работы и вероятность испортить материал.При заказе на стороне передайте марку металла, толщину, размеры, количество и требования к кромке. Уточните, входит ли материал и зачистка в цену. Сравнивать только стоимость метра реза без этих условий некорректно.
Какой способ резки металла дешевле
Универсально самого дешевого способа нет. Для единичного реза может оказаться выгодным уже имеющийся инструмент, а для серии - автоматизированный раскрой. Длительная ручная подгонка способна перекрыть экономию на самой операции резки.При расчете учитывайте стоимость материала с отходами, подготовку программы и оборудования, рабочее время, энергию, газ, оснастку, расходники, доводку и брак. Для собственного станка добавляйте обслуживание и затраты владения оборудованием.
Стоимость годной детали = суммарные затраты на партию / количество годных деталей.
Эта оценка позволяет сравнить способы при одинаковых требованиях. Если один подрядчик передает заготовку с припуском и гратом, а другой - готовую к следующей операции деталь, сначала приведите предложения к сопоставимому составу работ.
Что проверить перед началом резки
Закрепите заготовку и организуйте опору так, чтобы отрезаемая часть не зажимала инструмент. Используйте штатные защитные устройства и средства защиты, указанные изготовителем оборудования. Учитывайте искры, горячий металл, острые кромки и необходимость удаления пыли или дыма.Окрашенный, оцинкованный и загрязненный металл требует оценки выделений при нагреве. Закрытые емкости и детали, ранее содержавшие горючие вещества, нельзя резать как обычную заготовку без специальной подготовки. Для лазерного оборудования соблюдают требования к ограждению и защите от излучения: обычные очки для механической обработки его не заменяют.
Как подобрать расходники для лазерной и плазменной резки
 После выбора технологии качество зависит от состояния режущего узла и правильной комплектации. Для плазмы нужны детали под конкретный резак и рабочий режим. Для лазера учитывают модель головки, размеры и исполнение сопла, характеристики защитного стекла и оптики.
Расходные материалы для систем Hypertherm® можно подобрать в каталоге по модели оборудования. Если штатный плазмотрон заменен, ориентируйтесь на фактически установленный резак.
Для лазерного станка доступны сопла, защитные стекла и линзы лазерных головок.
Нужны расходные материалы для вашего оборудования?
Отправьте список артикулов и количество на order@hypower.ru. Если артикулы неизвестны, укажите модель оборудования, маркировку резака или лазерной головки и приложите фотографии деталей.
Также можно выбрать необходимые расходники на сайте, добавить их в корзину и оформить заказ онлайн.
Отправьте список артикулов и количество на order@hypower.ru. Если артикулы неизвестны, укажите модель оборудования, маркировку резака или лазерной головки и приложите фотографии деталей.
Также можно выбрать необходимые расходники на сайте, добавить их в корзину и оформить заказ онлайн.
Частые вопросы о резке металла
Чем можно резать металл кроме болгарки?
Для небольших работ подходят ножовка, ножницы по металлу, лобзик или пила с предназначенной для материала оснасткой. Для производственного раскроя используют гильотину, плазму, лазер и гидроабразив. Выбор зависит от формы заготовки, толщины и требуемого качества.
Чем лучше резать тонкий листовой металл?
Для прямого раскроя рассматривают ножницы и гильотину, для сложного контура - лазер, высечные ножницы или лобзик с подходящим полотном. Учитывайте допустимую толщину, деформацию листа и состояние покрытия. Для точной серии ручной инструмент не всегда обеспечивает нужную повторяемость.
Как ровно отрезать профильную трубу?
Для повторяемого результата удобна отрезная или ленточная пила с исправным зажимом и настроенным упором. Проверьте угол установки и соответствие оснастки материалу. При ручной резке особенно важны разметка по граням и надежная фиксация заготовки.
Что лучше для металла: лазерная или плазменная резка?
Для мелких элементов и точного контурного раскроя часто рассматривают лазер. Плазму применяют для широкого круга задач по электропроводным металлам. Окончательный выбор зависит от материала, толщины, оборудования и допустимой доводки. Сравнивать нужно образцы и стоимость готовой детали при одинаковых требованиях.
Можно ли резать нержавейку и алюминий плазморезом?
Да, плазма применяется для обоих материалов. Но допустимую толщину, газ, ток и расходники выбирают по документации конкретной системы. Состояние кромки и необходимость дальнейшей обработки зависят от оборудования, режима и требований к детали.
Какой способ резки не создает зону термического влияния?
Для этой задачи рассматривают гидроабразивную резку. Подходящая механическая обработка также может быть вариантом, но требует контроля режима и состояния инструмента. Лазерная, плазменная и газокислородная резка относятся к термическим процессам.
Можно ли получить деталь совсем без зачистки?
Для некоторых сочетаний материала, оборудования и режима это возможно, если кромка соответствует требованиям следующей операции. Но ни один способ не гарантирует отсутствие доводки для любой детали. Оценивайте заусенцы, грат, шероховатость, наклон кромки и требования к подготовке поверхности.
Стоит ли покупать станок ради небольшой партии деталей?
Для разового заказа сначала сравните услуги раскроя и самостоятельное изготовление. Покупку оценивают с учетом будущей загрузки, подготовки рабочего места, обслуживания и персонала. Передайте подрядчику чертеж, материал, толщину, количество и требования к кромке, чтобы получить сопоставимый расчет.
HYPERTHERM® - зарегистрированная торговая марка. Все торговые марки, приведенные на сайте, являются собственностью соответствующих компаний и упоминаются исключительно для справок. HYPOWER никоим образом не связана с вышеназванными производителями и зарегистрированными ими товарными знаками. Марки машин, детали, описания и номера моделей упоминаются здесь исключительно для удобства проверки совместимости. Все детали произведены под маркой HYPOWER или для HYPOWER. В их производстве не принимает участие ни один из указанных производителей, если это не указано явно.
- Комментарии
Загрузка комментариев...